


Обещание производителя сухих трансформаторов типа SCB18 по срокам поставки можно считать обоснованным, если требуемые изделия включены в документально подтвержденный производственный график, предусматривающий достаточные мощности для изготовления обмоток, отверждения, сборки, испытаний и устранения выявленных недостатков. Само по себе заявленное годовое производство этого не подтверждает. Низкая цена предложения обернется дополнительными затратами, если неготовые трансформаторы задержат подачу напряжения или потребуют дополнительных проверок и срочной перевозки.
Начните с точной конфигурации заказа и требуемой даты отгрузки. Затем сопоставьте предложенный график с недавними производственными данными и текущими обязательствами. Наиболее убедительные подтверждения связывают доступность оборудования, готовые изделия и результаты испытаний с прослеживаемыми номерами заказов или серийными номерами.
Определите производственную нагрузку, лежащую в основе предложения
Количество, указанное только как «трансформаторы в месяц», скрывает существенные различия в объеме работ. Номинальная мощность, класс напряжения, размеры обмоток, конструкция проводника, требования к корпусу и комплектующие влияют на необходимое время и оборудование. Объем производства заводом небольших стандартных изделий не подтверждает его способность поставить партию более крупных трансформаторов, для которых требуются другая оснастка и иные испытания.
Запросите график, составленный на основе спецификации, указанной в предложении, включая согласованные пределы потерь, импеданс, требования к изоляции, способ охлаждения и конфигурацию корпуса. В графике должны быть указаны даты утверждения конструкции и разрешения на выдачу материалов в производство. Срок выполнения заказа, отсчитываемый от утверждения чертежей, означает не то же самое, что срок, отсчитываемый от размещения заказа на закупку.
Отдельно рассмотрите стандартное производство и изменения конструкции. Для освоенной конструкции с имеющимися формами и утвержденными чертежами требуется меньше предварительных действий, чем для конфигурации, предусматривающей изготовление новой оснастки для обмоток или корпуса. Для каждой нерешенной технической детали, препятствующей заказу материалов или запуску обмоток в производство, должна быть определена дата принятия решения.
Выявите процесс, ограничивающий выпуск готовых изделий
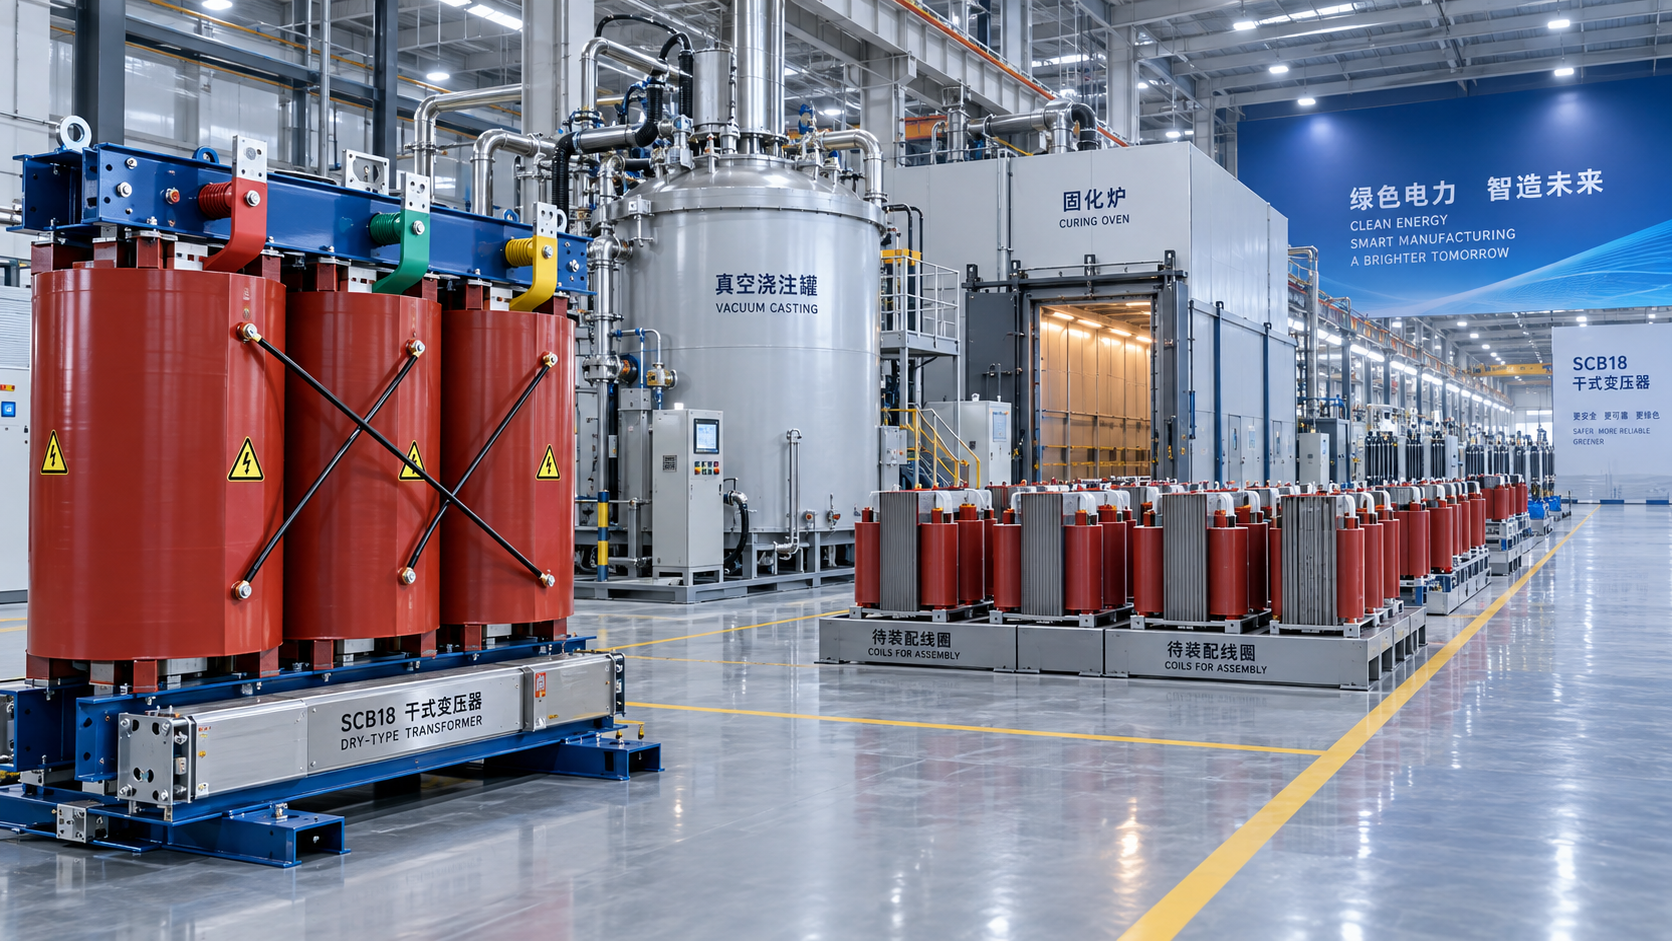
При оценке мощностей по производству сухих трансформаторов с литой изоляцией наличия намоточных станков недостаточно. Проследите фактический маршрут изделия: намотка, подготовка изоляции, сушка при необходимости, подготовка смолы, вакуумная заливка, отверждение, отделка, сборка сердечника и обмоток, а также окончательные испытания. Определите, какие этапы используют совместно с другими сериями трансформаторов.
Особое внимание уделите мощностям по заливке. Размеры камеры определяют, какие катушки в нее помещаются, а наличие совместимых форм — сколько катушек можно подготовить одновременно. Подготовка смолы, вакуумирование, заливка и отверждение выполняются в соответствии с утвержденными технологическими режимами. Увеличение размера партии или сокращение цикла без подтвержденного изменения процесса может привести к дефектам изоляции и дополнительным переделкам.
Запросите недавние записи о загрузке, в которых указаны размеры катушек, состав партий, продолжительность циклов и количество готовых изделий. Уточните, происходит ли отверждение в камере для заливки или для этого используются отдельные печи. Отдельные печи повышают производительность только при наличии оборудования для перемещения, форм и квалифицированного персонала, необходимых для передачи изделий и выполнения последующих партий.
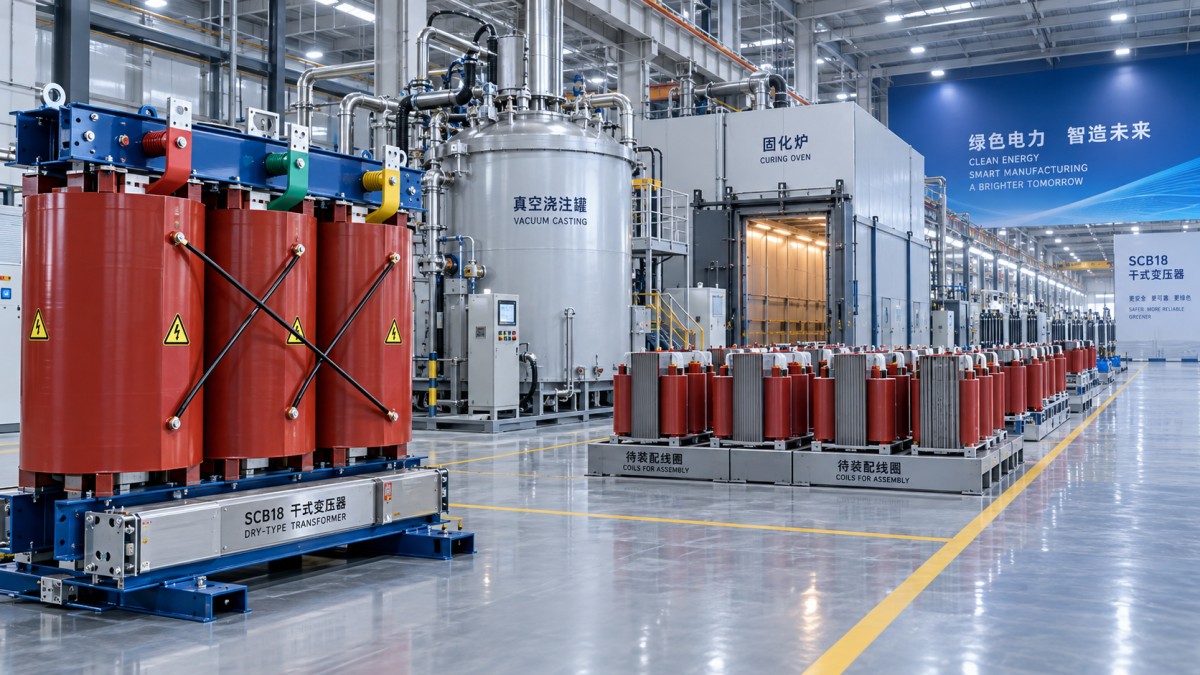
Во время посещения завода проследите за выполнением заказа, запущенного в производство, на разных производственных участках. Сопоставьте маркировку катушек и узлов с соответствующими записями. Работающее в день аудита оборудование подтверждает, что производство ведется; записи, охватывающие несколько завершенных производственных циклов, дают более убедительные доказательства стабильного выпуска.
Сопоставьте доступные мощности с уже принятыми заказами
Установленные мощности и доступные мощности — разные показатели. Запросите датированный план загрузки с указанием текущих работ, этапа их выполнения и предлагаемого распределения мощностей под новый заказ. Имена клиентов можно скрыть, сохранив объемы, конфигурации, запланированные часы и сроки исполнения.
Использование общих производственных ресурсов следует рассматривать отдельно. Данные о выпуске трансформаторов SCB10 с сухой изоляцией, в том числе трехфазной конфигурации на 50 Hz класса F, могут подтвердить опыт производства родственных сухих трансформаторов. Однако они не подтверждают производительность по SCB18 или соответствие указанным в предложении требованиям к характеристикам SCB18. Определите, какие намоточные станки, камеры для заливки и испытательные стенды используются обеими сериями, и учтите их совокупную загрузку.
Полезный расчет начинается с запланированного рабочего времени на этапе, ограничивающем производство; затем из него вычитают уже принятые обязательства и запланированные простои, а оставшееся время переводят в объем выпуска, используя подтвержденную продолжительность циклов для сопоставимых изделий. Учитывайте обычные наладочные работы и устранение выявленных недостатков на основании заводских записей. Теоретической скорости оборудования недостаточно, если его время занимают загрузка, очистка, смена форм или проверки.
Численность персонала должна соответствовать предполагаемому режиму работы. Если предложение предусматривает дополнительные смены, выясните, доступны ли в эти смены обученный персонал для заливки, инженеры-испытатели, специалисты по техническому обслуживанию и сотрудники, ответственные за разрешение выпуска продукции. Дополнительные рабочие на сборке не устранят ограничение на этапе заливки смолы или высоковольтных испытаний.
Используйте записи о качестве для проверки заявленных мощностей
Завод может сообщать о высоком объеме производства, одновременно накапливая изделия, не прошедшие окончательную проверку. Сопоставьте количество изделий, запущенных в производство, собранных, испытанных, принятых и отгруженных за один и тот же отчетный период. Увеличение разрыва между сборкой и приемкой означает, что заявленный объем производства завышает фактическую мощность по поставке готовых изделий.
Изучите недавние протоколы приемо-сдаточных испытаний сопоставимых трансформаторов, связав их с серийными номерами и датами производства. В зависимости от применимых требований к испытаниям значимыми результатами могут быть сопротивление обмоток, коэффициент трансформации, импеданс и потери при нагрузке, потери и ток холостого хода, испытания электрической прочности изоляции, а также частичные разряды. Допустимые пределы и необходимую программу испытаний определяет согласованная спецификация.
Частичным разрядам следует уделить особое внимание, поскольку дефекты изоляции могут оставаться незаметными даже после внешне успешной заливки. Сопоставьте указанное испытательное напряжение и метод испытания с измеренным результатом. Низкое значение без указания условий испытания не позволяет провести содержательное сравнение. Повторные испытания также требуют объяснения: отличайте документально подтвержденные помехи измерений от ремонта или дефектов процесса.
Рутинные электрические испытания не подтверждают все характеристики изделия. Если необходимы данные по превышению температуры или другие подтверждения конструкции, убедитесь, что отчет относится к предлагаемой конструкции или что его применимость обоснована и принята с технической точки зрения. Если нужны новые испытания, их проведение, продолжительность и бронирование испытательных мощностей должны быть отражены в графике поставки.
Запросите записи о забракованных катушках, ремонтах и повторных испытаниях, а также об их влиянии на даты разрешения выпуска. Цель — определить, сколько производственных мощностей занимает устранение недостатков и предусмотрено ли это в графике. График, рассчитанный на безусловную приемку с первого предъявления, практически не оставляет запаса на отклонения, наблюдаемые в реальном производстве.
Преобразуйте результаты аудита в обязательство по срокам поставки
Указанная в предложении дата отгрузки должна подтверждаться датированными контрольными этапами: утверждением чертежей, доступностью критически важных материалов, завершением намотки, заливкой, сборкой, испытаниями и разрешением выпуска. Уточните, имеются ли в наличии проводник, материал сердечника, компоненты смолы и указанные комплектующие либо обеспечена ли их поставка в достоверно подтвержденные сроки. Закупленный материал еще не готов к производству, пока не завершены предусмотренные входные проверки.
Заводские приемо-сдаточные испытания могут стать ограничивающим фактором графика, если требуется присутствие заказчика. До резервирования даты отгрузки согласуйте сроки уведомления, подготовку испытательной документации и порядок действий при неудовлетворительных результатах. После приемки по электрическим параметрам также требуется время на упаковку и завершение корпуса.
Сравнивайте предложения по стоимости выполнения одинаковых условий поставки. Выясните, предусмотрена ли оплата присутствия при испытаниях, дополнительных отчетов, частичных отгрузок, хранения и срочной перевозки. Более дешевое предложение без закрепленного производственного слота несет иные риски для графика, чем предложение, подкрепленное зарезервированным временем оборудования и подтвержденной доступностью материалов.
Данные о производственных мощностях позволяют обоснованно принять обязательство по срокам, если выпуск сопоставимых изделий документально подтвержден, загрузка общих ресурсов видна, а для нового заказа предусмотрено реалистичное распределение мощностей на всех этапах, включая ограничивающий процесс. Если какой-либо из этих аспектов остается неурегулированным, поставьте обязательство в зависимость от получения недостающих подтверждений или измените дату поставки до того, как выполнение заказа станет зависеть от неподтвержденного обещания о производственных мощностях.


 Проверка производственных возможностей производителя сухих трансформаторов SCB18
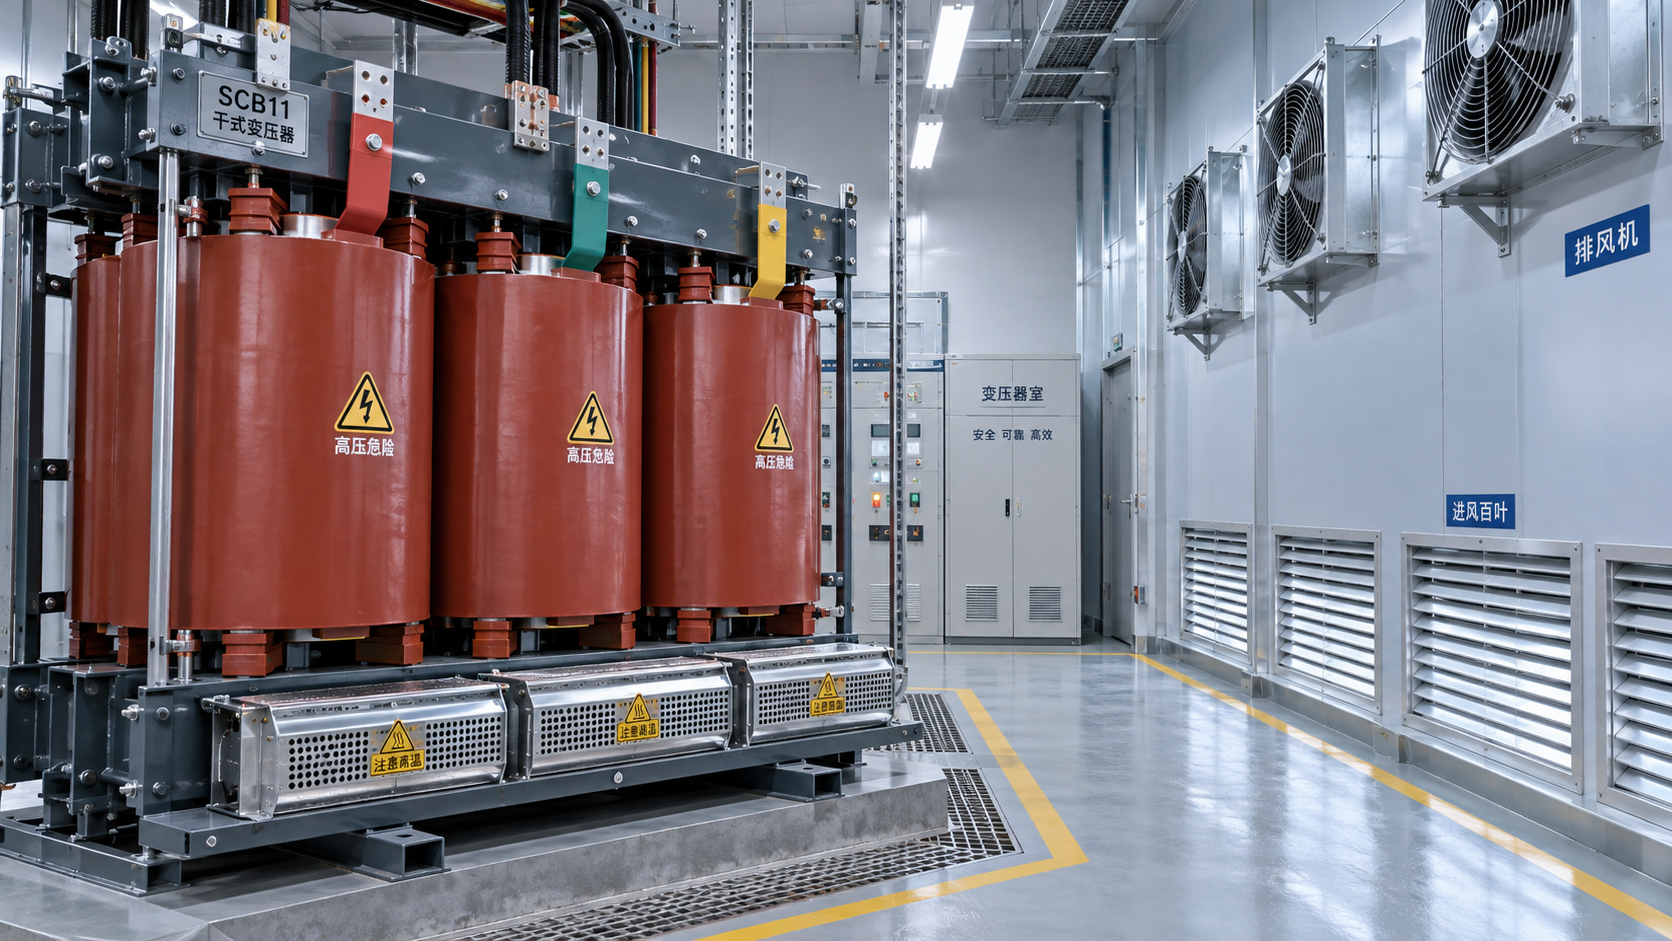
 Какая вентиляция нужна в помещении с сухим трансформатором SCB11?
 Как материал обмотки влияет на стоимость сухого трансформатора SCB11
 Какие требования пожарной безопасности предъявляются к сухим трансформаторам для больниц?
 Как сравнить производителей сухих трансформаторов по результатам испытаний
 Как оценить конструкторские возможности производителя трансформаторов по индивидуальным заказам
ПОЛУЧИТЬ БЕСПЛАТНОЕ ПРЕДЛОЖЕНИЕ
Мы предлагаем надежную продукцию, конкурентоспособные цены и профессиональную поддержку по всей стране, стремясь предоставить клиентам эффективные и энергосберегающие решения в области силового оборудования.